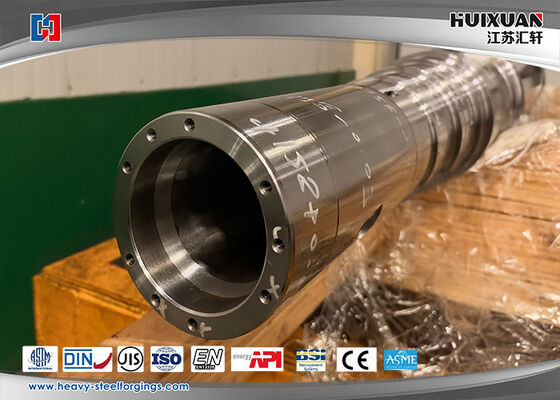
Производитель кованых валов электродвигателей | Заказные кованые валы электродвигателей и прецизионная механическая обработка
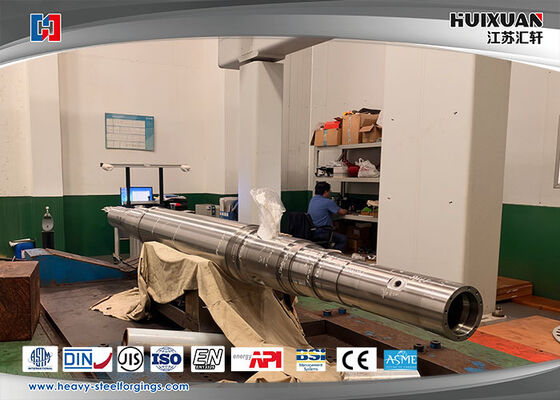
Кованый вал электродвигателя
Высокопрочные кованые валы электродвигателей для промышленных применений
Наши Кованые валы электродвигателей разработаны для промышленных электродвигателей, оборудования для передачи энергии, генераторов, насосов, компрессоров и другого тяжелого вращающегося оборудования, где прочность, точность размеров и долговременная надежность имеют решающее значение.
Изготовленные в рамках контролируемого процесса ковки, термообработки, механической обработки и контроля, наши валы электродвигателей рассчитаны на выдерживание высокого крутящего момента, непрерывного вращения, механических нагрузок и требовательных условий эксплуатации.
Являясь профессиональным производителем кованых изделий, JIANGSU HUI XUAN NEW ENERGY EQUIPMENT CO., LTD. фокусируется на полном производственном процессе от кованых заготовок до прецизионно обработанных валов.
Основные характеристики продукта
1. Кованая конструкция
Ковка обеспечивает эффективный производственный маршрут для нагруженных вальных компонентов. В зависимости от размера вала, геометрии, материала и требований к производству могут быть выбраны подходящие методы ковки для достижения требуемой формы и свойств материала.
Процесс ковки тщательно контролируется для получения стабильной внутренней структуры и надежных механических характеристик.
2. Прецизионная механическая обработка
После ковки и термообработки вал подвергается прецизионной механической обработке в соответствии с чертежом.
Типичные операции механической обработки включают:
-
Токарная обработка с ЧПУ
-
Черновая и чистовая токарная обработка
-
Фрезерование
-
Сверление
-
Обработка шпоночных пазов
-
Резьбовая обработка
-
Расточка
-
Шлифовка
-
Другие заказные операции механической обработки
Критические области, такие как подшипниковые шейки, плечики, монтажные поверхности и концы валов, могут быть прецизионно обработаны в соответствии с заданными допусками по размерам и геометрии.
3. Контролируемая термообработка
Термообработка является важной частью производства кованых валов электродвигателей, поскольку требуемые механические свойства зависят от марки материала, геометрии вала и условий эксплуатации.
В зависимости от спецификации, доступные маршруты обработки могут включать:
Соответствующий процесс определяется в соответствии со спецификацией материала и конечным применением, а не используется единый стандартный процесс для каждого вала.
4. Контроль материалов
Валы электродвигателей могут быть изготовлены из различных марок углеродистой стали, легированной стали или нержавеющей стали в соответствии с техническими требованиями.
Общие варианты выбора материалов для валов могут включать:
Выбор материала может соответствовать требованиям к прочности, ударной вязкости, износостойкости, коррозионной стойкости и условиям эксплуатации.
Химический состав и механические свойства могут быть проверены в соответствии с применимым стандартом материала и требованиями проекта.
Контроль качества
Для вала электродвигателя точности размеров недостаточно. Производительность вала также может зависеть от прямолинейности, концентричности, биения, состояния поверхности, твердости и соотношения между критическими элементами механической обработки.
Наш процесс контроля качества может включать:
-
Проверка сырья
-
Проверка химического состава
-
Контроль процесса ковки
-
Контроль термообработки
-
Испытание на твердость
-
Проверка размеров
-
Проверка поверхности
-
Ультразвуковой контроль при необходимости
-
Магнитопорошковый контроль при указании
-
Проверка окончательной механической обработки
-
Документация по материалам и контролю
Этот процесс помогает поддерживать согласованность от кованой заготовки до готового вала электродвигателя.
Заказные кованые валы электродвигателей
Мы производим валы электродвигателей в соответствии с чертежами заказчика, техническими спецификациями, требованиями к материалам и условиями применения.
Заказные особенности могут включать:
-
Ступенчатые конструкции валов
-
Валы большого диаметра
-
Длинные валы
-
Фланцевые валы
-
Шпоночные пазы
-
Шлицы
-
Резьбовые участки
-
Прецизионные подшипниковые шейки
-
Специальные монтажные секции
-
Заказные концы валов
Для сложных вальных компонентов наша инженерная команда оценивает взаимосвязь между конечными размерами и кованой заготовкой, припуском на механическую обработку, термообработкой, выбором опорных точек и требованиями к окончательной механической обработке.
Производственный процесс
Типичный производственный маршрут:
Выбор материала → Резка → Нагрев → Ковка → Термообработка → Черновая обработка → Прецизионная обработка → Контроль → Защита поверхности → Упаковка
Точный процесс корректируется в зависимости от материала, размеров вала, геометрии, допусков, требований к термообработке и спецификаций контроля.
Кованые валы обычно требуют окончательной механической обработки после термообработки для достижения требуемой точности размеров и качества поверхности.
Применение
Кованые валы электродвигателей могут использоваться в:
-
Промышленные электродвигатели
-
Генераторы
-
Системы передачи энергии
-
Насосы
-
Компрессоры
-
Горнодобывающее оборудование
-
Тяжелая техника
-
Энергетическое оборудование
-
Морское оборудование
-
Редукторное оборудование
-
Заказное вращающееся оборудование
Почему выбирают наши кованые валы электродвигателей?
Возможности ковки
Мы специализируемся на кованых компонентах и можем разработать маршрут ковки в соответствии с дизайном готового вала.
Прецизионная механическая обработка
Мы объединяем возможности ковки и механической обработки, чтобы уменьшить потребность в нескольких поставщиках и обеспечить лучшую координацию процессов.
Контроль качества
Материал, ковка, термообработка, механическая обработка и окончательный контроль могут контролироваться на протяжении всего производственного процесса.
Контроль затрат
Производственный маршрут может быть оптимизирован с учетом использования материалов, припуска на механическую обработку, объема производства и требований к обработке для достижения практического баланса между качеством и производственными затратами.
OEM-производство
Мы поддерживаем изготовление заказных валов электродвигателей в соответствии с чертежами, спецификациями и техническими требованиями.
Получите заказной кованый вал электродвигателя
Если вы ищете надежного производителя кованых валов электродвигателей, отправьте нам ваш чертеж вала, спецификацию материала, размеры, требования к термообработке, допуски и требуемое количество.
Наша инженерная команда может проанализировать дизайн и рекомендовать подходящий маршрут производства: ковка + термообработка + прецизионная механическая обработка для вашего применения.
Справочник продукции:
| Материал |
50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
Максимальный вес
|
50T |
| Применение |
Соединительный вал между главным двигателем и редуктором, главным двигателем и зубчатым колесом, главным двигателем и универсальным шпинделем
|
|
Процесс плавки
|
EF+LF+VD |
|
Производственный процесс
|
Ковка+термообработка+черновая обработка+чистовая обработка
|
|
Коэффициент ковки
|
≥3.5
|
|
Применимый стандарт
|
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
Исполнительный стандарт
|
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
Сертификационный орган
|
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
Условия поставки
|
Черновая обработка (N+T); чистовая обработка (Q+T)
|
|
Испытательная машина
|
Спектрограф, УЗ-прибор, испытательная машина на растяжение и сжатие, металлоскоп, микрометр, индикаторный нутромер, испытательная машина на твердость
|
|
Сервис
|
Наш сервис включает ковку, обработку, термообработку, чистовую обработку, упаковку, местную логистику, таможенное оформление и морские перевозки. Мы ставим требования клиента на первое место и уделяем внимание качеству продукции.
|
Процедура процесса:
Контроль качества процесса ковки:
- Сырьевая стальная заготовка на складе (проверка химического состава)
- Резка → Нагрев (проверка температуры печи)
- Термообработка после ковки (проверка температуры печи) Выгрузка из печи (осмотр заготовки)
- Механическая обработка → Контроль (УЗ, МП, визуальный осмотр размеров, твердость)
- QT → Контроль (УЗ, механические свойства, твердость, размер зерна)
- Чистовая механическая обработка → Контроль (размеры)
- Упаковка и маркировка (клеймо, знак) → Хранение Отгрузка
Заказные свойства
|
Элементы материала
|
C |
Si |
Mn |
P |
S |
Cr |
Ni |
Mo |
V |
| 50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
-- |
- |
| DG20Mn |
0.17-0.24 |
0.17-0.34 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.25 |
-- |
|
| 25Cr2Ni4MoV |
≤0.25 |
≤0.23 |
≤0.53 |
≤0.006 |
≤0.004 |
≥1.62 |
≥3.75 |
≥0.33 |
≥0.09 |
| 34CrNiMo6 |
0.30-0.38 |
≤0.040 |
0.50-0.80 |
≤0.035 |
≤0.035 |
1.30-1.70 |
1.30-1.70 |
0.15-0.30 |
|
|
Механические свойства
|
Диаметр (мм)
|
TS/Rm (МПа)
|
YS/Rp0.2 (МПа)
|
EL/A5 (%)
|
RA/Z (%)
|
Тип надреза
|
Ударная вязкость
|
HBW
|
| 50Mn |
Ø25 |
≥645 |
≥390 |
≥13 |
≥40 |
V |
≥31 |
≤255HBS |
| DG20Mn |
Ø25 |
≥450 |
≥275 |
≥24 |
≥50 |
|
|
|
| 34CrNiMo6 |
Ø15 |
750-900 |
450-600 |
≥13 |
≥55 |
V |
-40°C ≥20 |
≤269HBS |
Коммерческие условия
| MOQ |
1PC |
| Срок поставки |
30-60 дней |
| Упаковка |
Фанерный поддон, стальная рама |
| Условия поставки |
FOB; CIF; CFR; DDU; |
| Условия оплаты |
T/T, LC |
| Тип доставки |
Морским, воздушным путем
|
Преимущество
- Высокоточный допуск размеров;
- Отличные механические свойства;
- Производство различных размеров по требованиям заказчика;
- Современное производственное оборудование и контрольные приборы;
- Отличная техническая компетентность;
- Строгий контроль производственного процесса;
- Внимание к защите упаковки;
- Полное качественное обслуживание.


 Ваше сообщение должно содержать от 20 до 3000 символов!