|
Подробная информация о продукте:
Оплата и доставка Условия:
|
| Коэффициент ковки: | ≥ 3.5 | минимальный заказ: | 1 шт. |
|---|---|---|---|
| Отливая в форму стиль: | Ковка | Максимальный вес: | 50Т |
| Срок поставки: | 30-60ДНЕЙ | Процесс плавки: | EF+LF+VD |
| Материал: | Сталь | Термическая обработка: | N+T Q+T |
Тяжелые стальные поковки GB/ASTM/DIN Тяжелый стальной вал, Ротор двигателя
Ротор двигателя: Вращающееся сердце электродвигателей
Каждый электродвигатель состоит из двух основных функциональных частей: неподвижного статора и вращающегося ротора. Являясь единственным вращающимся компонентом, ротор двигателя преобразует электромагнитную силу в механический крутящий момент, приводя в движение вентиляторы, насосы, промышленное оборудование, электромобили и бытовую технику. Без хорошо спроектированного ротора двигатели не могут надежно и эффективно передавать мощность. В этой статье представлены категории роторов, реальные области применения, ключевые материалы и производственные процессы на основе ковки.
Основные типы и типичные области применения
Конструкции роторов адаптированы к различным рабочим сценариям.
Ротор типа «беличья клетка»
Это наиболее широко используемый ротор для асинхронных двигателей переменного тока. Проводящие стержни и короткозамкнутые кольца образуют структуру, похожую на клетку. Он не требует щеток или контактных колец, отличается низкой стоимостью и высокой механической прочностью.
Применение: промышленные насосы, конвейерные ленты, воздушные компрессоры, компрессоры бытовых кондиционеров, общепромышленные двигатели.
Ротор с обмоткой
Оснащен изолированными многофазными обмотками, подключенными к внешним цепям через контактные кольца и угольные щетки. Обеспечивает гибкую регулировку крутящего момента и скорости.
Применение: крупногабаритное оборудование для тяжелых нагрузок, такое как шахтные подъемники, большие краны и приводы прокатных станов.
Ротор с постоянными магнитами
Встроенные или поверхностно установленные постоянные магниты генерируют магнитные поля. Обеспечивает высокую энергоэффективность, компактные размеры и высокую удельную мощность. Внутри ротора не потребляется ток возбуждения.
Применение: приводные двигатели для транспортных средств на новой энергии, промышленные серводвигатели, шарниры роботов, высокоскоростные вентиляторы и системы питания дронов.
Основные материалы для роторов двигателей
Сталь является основным конструкционным материалом для роторов двигателей, отвечающим строгим механическим требованиям для высокоскоростного вращения, передачи крутящего момента и сопротивления центробежным нагрузкам.
Углеродистая сталь и легированная сталь: Используются для валов роторов и цельных тяжелых корпусов роторов. Сталь обеспечивает высокую прочность на растяжение, хорошую ударную вязкость и отличную усталостную прочность. Она может выдерживать сильные механические удары и длительную высокоскоростную работу, что необходимо для роторов больших и высоконагруженных двигателей. Для высокопроизводительных роторов выбирается модифицированная легированная сталь для дальнейшего повышения твердости и противоусталостных свойств.
Ключевые производственные процессы (ориентированные на ковку)
Ковка является критически важным процессом формования для высокопрочных роторов двигателей, улучшающим структуру внутренних металлических зерен для достижения превосходных механических характеристик по сравнению с литьем.
Подготовка сырья
Выбираются сплошные стальные заготовки в соответствии с требованиями к размерам ротора. Поверхностные дефекты удаляются перед нагревом.
Горячая ковка
Стальная заготовка нагревается до соответствующей температуры ковки, затем деформируется под тяжелым прессом. Операция ковки придает заготовке форму грубого ротора. Металлические зерна текут вдоль силового контура ротора, устраняя внутренние пустоты и рыхлость. Кованая заготовка приобретает высокую плотность и выдающуюся механическую прочность, подходящую для роторов, работающих в условиях тяжелых нагрузок и высоких скоростей.
Термическая обработка
Проводится термическая обработка после ковки, включая закалку и отпуск. Это оптимизирует твердость стали, ударную вязкость и состояние внутренних напряжений, предотвращая деформацию или растрескивание при последующей эксплуатации.
Точная механическая обработка
Кованая заготовка ротора подвергается токарной, расточной и шлифовальной обработке. Наружный диаметр, посадочный размер вала и плоскостность торцевой поверхности обрабатываются в соответствии со строгими требованиями к допускам.
Динамическая балансировка
Это неотъемлемый этап контроля качества. Несбалансированная масса удаляется фрезерованием или сверлением в соответствии со стандартами балансировки ISO 1940-1. Плохая балансировка приводит к сильной вибрации, шуму и повреждению подшипников во время работы.
Окончательная проверка
Перед последующей сборкой двигателя проводятся измерения размеров, неразрушающий контроль на наличие дефектов ковки и визуальный осмотр.
Справочник продукции:
| Материал | 50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
Максимальный вес |
50T |
| Применение |
Соединительный вал между основным двигателем и редуктором, основным двигателем и опорой редуктора, основным двигателем и универсальным шпинделем |
|
Процесс плавки |
EF+LF+VD |
|
Производственный процесс |
Ковка+термообработка+черновая обработка+чистовая обработка
|
|
Коэффициент ковки |
≥3.5 |
|
Применимый стандарт |
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
Исполнительный стандарт |
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
Сертификационный орган |
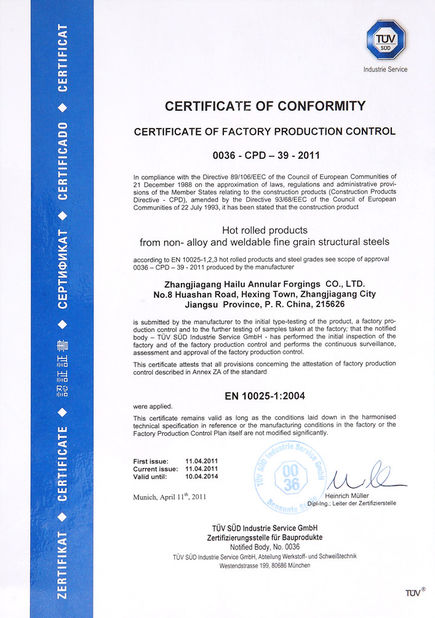
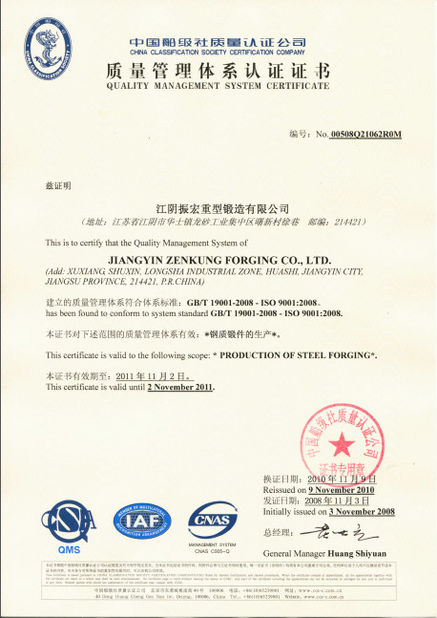
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
Условия поставки |
Черновая обработка (N+T); чистовая обработка (Q+T) |
|
Испытательное оборудование |
Спектрограф, устройство ультразвукового контроля, испытательная машина на растяжение и сжатие, металлоскоп, микрометр, индикатор внутреннего диаметра, твердомер |
|
Сервис |
Наш сервис включает ковку, обработку, термообработку, чистовую обработку, упаковку, местную логистику, таможенное оформление и морские перевозки. Мы ставим требования клиента на первое место и уделяем внимание качеству продукции. |
Процедура процесса:
Контроль качества технологического процесса ковки:
Пользовательские свойства
|
Элементы материала |
C | Si | Mn | P | S | Cr | Ni | Mo | V |
| 50Mn | 0.48-0.56 | 0.17-0.37 | 0.70-1.00 | ≤0.035 | ≤0.035 | ≤0.25 | ≤0.30 | -- | - |
| DG20Mn | 0.17-0.24 | 0.17-0.34 | 0.70-1.00 | ≤0.035 | ≤0.035 | ≤0.25 | ≤0.25 | -- | |
| 25Cr2Ni4MoV | ≤0.25 | ≤0.23 | ≤0.53 | ≤0.006 | ≤0.004 | ≥1.62 | ≥3.75 | ≥0.33 | ≥0.09 |
| 34CrNiMo6 | 0.30-0.38 | ≤0.040 | 0.50-0.80 | ≤0.035 | ≤0.035 | 1.30-1.70 | 1.30-1.70 | 0.15-0.30 |
|
Механические свойства |
Диаметр (мм) |
TS/Rm (МПа) |
YS/Rp0.2 (МПа) |
EL/A5 (%) |
RA/Z (%) |
Тип надреза |
Ударная вязкость |
HBW |
| 50Mn | Ø25 | ≥645 | ≥390 | ≥13 | ≥40 | V | ≥31 | ≤255HBS |
| DG20Mn | Ø25 | ≥450 | ≥275 | ≥24 | ≥50 | |||
| 34CrNiMo6 | Ø15 | 750-900 | 450-600 | ≥13 | ≥55 | V | -40°C≥20 | ≤269HBS |
Коммерческие условия
| MOQ | 1PC |
| Срок поставки | 30-60 дней |
| Упаковка | Фанерный поддон, стальная рама |
| Условия поставки | FOB; CIF; CFR; DDU; |
| Условия оплаты | T/T, LC |
| Тип доставки |
Морским, воздушным путем |
Преимущество
![]()
Контактное лицо: Mr. Arnold
Телефон: +86-15-15-15-81-878
Факс: 86-512-58360318